Ürün Özellikleri

Son Derece Düşük Termal Genleşme Katsayısı (Temel Avantaj)
INVAR'ın temel avantajı son derece düşük termal genleşme katsayısında yatmaktadır. -100 derece ila +200 derece sıcaklık aralığında, ortalama doğrusal genleşme katsayısı 1,2 × 10⁻⁶ / derece ila 1,8 × 10⁻⁶ / derece kadar düşük olup, sıradan karbon çeliğinden (yaklaşık 11 × 10⁻⁶ / derece) ve östenitik paslanmaz çelikten (yaklaşık 16 ×) önemli ölçüde daha düşüktür. 10⁻⁶ / derece). Oda sıcaklığı ila 100 derece aralığında genleşme katsayısı 0,8 × 10⁻⁶ / derece ila 1,2 × 10⁻⁶ / derece kadar düşük olabilir ve hatta belirli sıcaklık aralıklarında sıfır genleşmeye yaklaşabilir. Bu özellik, hassas ölçüm cihazları, lazer rezonatörler ve uydu yapısal bileşenleri gibi boyutsal termal kararlılık açısından son derece yüksek gereksinimlere sahip uygulamalarda onu vazgeçilmez kılar.

İyi esneklik ve işleme performansı
INVAR tavlanmış durumda iyi bir plastiklik ve işlenebilirlik sergiler; %30 ila %40'a varan uzama ve yüksek alan azalması sağlar. Soğuk haddeleme, soğuk çekme, damgalama ve bükme gibi çeşitli soğuk şekillendirme proseslerinden geçebildiği gibi tornalama, frezeleme ve delme gibi geleneksel işleme yöntemleriyle levha, şerit, tel ve tüp gibi çeşitli şekillerde de üretilebilmektedir. Sertleşmeye güçlü bir eğilimi vardır, bu nedenle keskin aletlerin ve uygun kesme parametrelerinin kullanılması tavsiye edilir.

Düşük-sıcaklıkta mükemmel mekanik özellikler
INVAR, düşük sıcaklıktaki ortamlarda sünek--kırılganlığa-geçişe uğramaz ve -196 derecede (sıvı nitrojen sıcaklığı) bile düşük-sıcaklıkta gevrek kırılma yaşamadan iyi bir güç ve sağlamlığı korur. Bu özellik onu sıvılaştırılmış doğal gaz (LNG) taşıyıcıları ve depolama tankları için bir çekirdek malzeme haline getirir; çünkü LNG, sıradan çeliğin şiddetli soğuk büzülmeye maruz kalacağı yaklaşık -162 derecede depolanır. INVAR'ın düşük termal genleşme katsayısı, soğuk büzülme stresini önemli ölçüde azaltarak depolama tanklarının yapısal güvenliğini sağlar.

İyi boyutsal kararlılık ve organizasyonel kararlılık
INVAR, optimize edilmiş ısıl işlem prosesleri (tavlama + stabilizasyon) yoluyla stabil bir östenitik mikro yapı ve mükemmel boyutsal stabilite elde edebilir. Uzun-süreli hizmet sırasında boyut değişiklikleri minimum düzeydedir; bu da onu, uzun süreli-katı güvenilirlik ve boyutsal kararlılık gerektiren hassas aletler ve metrolojik standartlar için uygun hale getirir. Stabilizasyon işlemi (10-20 saat boyunca 300-400 derecede tutma), artık gerilimleri etkili bir şekilde ortadan kaldırarak sonraki kullanım sırasında boyutsal sapmayı azaltır.
İyi kaynak performansı
INVAR, TIG kaynağı, direnç kaynağı ve elektron ışın kaynağı gibi yöntemler kullanılarak birleştirilebilir. Kaynak yaparken, kaynak dikişinin düşük genleşme özelliklerinin ana malzemeyle tutarlı olmasını sağlamak için aynı INVAR malzemeden dolgu telinin kullanılması tavsiye edilir. Gerilimi-etkilenen bölgede oluşabilecek tane büyümesini veya çökelmiş aşamaları ortadan kaldırmak ve böylece yerel termal genleşme katsayısındaki değişiklikleri önlemek için genellikle kaynak sonrasında gerilim giderme tavlaması gerekir.
Teknik Özellikler
Kimyasal Bileşimi (ASTM F1684 / GB/T 15018) Kalan Miktar
|
Öğe |
Standart Gereksinimler |
Notlar |
|
Ni |
35.0 - 37.0% |
Yaklaşık %36 nikel içeriğine sahip olan anahtar element, düşük genleşme özelliğine ulaşılması, Curie noktasının ve invar etkisinin belirlenmesi açısından çok önemlidir. |
|
Fe |
Kalan miktar (Yaklaşık %64) |
Nikel ile yüzey-merkezli kübik (FCC) östenitik yapı oluşturan matris öğeleri |
|
C |
%0,05'ten az veya buna eşit |
Boyutsal stabiliteye zarar verebilecek karbür oluşumunu önlemek için sıkı kontrol |
|
Mn |
%0,60'tan az veya buna eşit |
Sıkı kontrol; aşırı seviyeler genleşme katsayısını biraz artıracaktır |
|
Si |
%0,30'dan az veya buna eşit |
Sıkı kontrol |
|
P |
%0,020'den az veya buna eşit |
Safsızlık unsurları aşırı olduğunda, düşük-sıcaklıkta dayanıklılığı ve sıcak işlenebilirliği olumsuz etkileyebilir. |
|
S |
%0,020'den az veya buna eşit |
Safsızlık unsurları sıkı bir şekilde kontrol edilir |
|
ortak |
%1,0'dan az veya ona eşit |
Genellikle safsızlık olarak bulunan eser elementler |
|
CR |
%0,50'den az veya buna eşit |
Genellikle safsızlık olarak bulunan eser elementler |
|
Cu |
%0,50'den az veya buna eşit |
Genellikle safsızlık olarak bulunan eser elementler |
Fiziksel Özellikler
|
Mülk |
Değer/Aralık |
Test Koşulları |
|
Yoğunluk |
8,05 g/cm³ |
Oda Sıcaklığı (20 derece) |
|
Erime Noktası |
1427 - 1430 derece |
- |
|
Curie sıcaklığı |
230 derece (535 derece F) |
Bu sıcaklıktan sonra düşük genleşme özelliği kaybolur. |
|
Isı İletkenliği (20 derece) |
10 - 13 W/(m·K) |
- |
|
Direnç |
0.78 - 0.82 μΩ·m |
Oda Sıcaklığı |
|
Özgül Isı Kapasitesi |
515 J/(kg·K) |
Oda Sıcaklığı |
|
Elastik modül (Young modülü) |
140 - 150 not ortalaması |
Oda Sıcaklığı |
|
Manyetizma |
Ferromanyetizma (Curie noktasının altında) |
Curie noktası yaklaşık 230 derecedir ve bunun üzerinde paramanyetizmaya geçiş yapar. |
Mekanik Özellikler (Tavlanmış Durum, Tipik Değerler)
|
Mülk |
Tipik Değer |
Şartname |
|
Çekme Dayanımı |
450 - 550 MPa |
ASTM B348 |
|
Verim Gücü (%0,2 Dengeleme) |
240 - 310 MPa |
ASTM B348 |
|
Uzama |
%30'dan büyük veya buna eşit (Tipik %35-40) |
ASTM B348 |
|
Kesit alanının azaltılması- |
%40'tan büyük veya eşit |
- |
|
Sertlik |
120 - 150 HV / 70 HRB'ye eşit veya daha az |
- |
Not: Soğuk deformasyondan sonra INVAR'ın mukavemeti önemli ölçüde arttırılabilir (gerilme mukavemeti 800-1000 MPa'ya kadar), ancak sünekliği buna bağlı olarak azalır. Soğuk işlenmiş durumdaki malzemeler, daha yüksek mukavemet gereksinimleri olan uygulamalar için uygundur.
Termal Genleşme Performansı (Temel Performans Göstergesi)
|
Sıcaklık Aralığı |
Ortalama Doğrusal Genişleme Katsayısı (×10⁻⁶ / derece) |
Not |
|
20 - 50 derece |
0.6 |
Sıfıra yakın-genişleme aralığı |
|
20 - 100 derece |
0.8 - 1.8 |
Temel Avantajlar Sıcaklık Aralığı |
|
20 - 200 derece |
1.7 - 2.0 |
- |
|
20 - 300 derece |
4.9 - 5.1 |
Curie noktasına yaklaştıkça genişleme katsayısı artar |
|
20 - 400 derece |
7.8 - 8.0 |
Genişleme katsayısı Curie noktasını aştıktan sonra keskin bir şekilde artar |
|
20 - 500 derece |
9.7 - 10.0 |
Normal termal genleşme davranışına dönüş |
Not: INVAR'ın düşük genleşme özelliği ferromanyetizmasına dayanır. Sıcaklık Curie noktasını (yaklaşık 230 derece) aştığında, manyetostriksiyon etkisi kaybolur ve termal genleşme katsayısı keskin bir şekilde sıradan çeliğinkiyle karşılaştırılabilir bir seviyeye yükselir (yaklaşık 12 × 10⁻⁶ / derece ila 15 × 10⁻⁶ / derece). Bu nedenle yüksek-sıcaklıktaki ortamlar için uygun değildir.
Uygulanabilir Medya
1. Atmosfer Ortamı: Korozyon direnci sıradan karbon çeliğinden daha iyidir ve östenitik paslanmaz çeliğin seviyesine yaklaşır.
2. Tatlı Su ve Zayıf Asidik Ortam: İyi korozyon direnci.
3. Düşük-Sıcaklıktaki Akışkanlar: Sıvı nitrojen (-196 derece) ve sıvılaştırılmış doğal gaz (LNG, -162 derece) gibi.
4. Vakum Ortamı: Uzay aracının yapısal bileşenleri ve hassas aletler için uygundur.
5. Hassas Alet Yağı ve Yalıtım Ortamı: İyi uyumluluk.
Not: INVAR, kükürt-içeren veya tuz spreyi içeren ortamlarda çukurlaşma ve gerilimli korozyon çatlamasına karşı hassastır. Nemli veya aşındırıcı ortamlara uzun süre maruz kaldığında, elektro kaplama (örn. nikel kaplama, çinko kaplama) veya boyama gibi yüzey koruma işlemlerinin yapılması önerilir.
Yüksek-sıcaklık performansı
INVAR'ın termal genleşme davranışı en kritik performans göstergelerinden biridir. Aşağıda termal genleşme katsayısının sıcaklıkla nasıl değiştiğine ilişkin tipik referans değerleri verilmiştir:
|
Sıcaklık Aralığı |
Ortalama Doğrusal Genişleme Katsayısı (×10⁻⁶ / derece) |
Not |
|
20 - 50 derece |
0.6 |
-Sıfıra Yakın Enflasyon |
|
20 - 100 derece |
0.8 - 1.8 |
Çekirdek çalışma sıcaklığı aralığı |
|
20 - 200 derece |
1.7 - 2.0 |
- |
|
20 - 300 derece |
4.9 |
Genişleme katsayısı 200 derecenin önemli ölçüde üzerine çıkar |
Uzun-vadeli Termal ve Boyutsal Kararlılık:
INVAR, uzun süre boyunca 200 dereceye eşit veya daha düşük sıcaklıklarda kullanıldığında iyi bir mikro yapısal stabilite ve minimum boyut değişiklikleri sergiler. Ancak oda sıcaklığında uzun-süreli depolama sırasında küçük boyut değişiklikleri (yaş küçülmesi) meydana gelebilir. Artık gerilimleri ortadan kaldırmak, östenitik yapıyı stabilize etmek ve sonraki kullanım sırasında boyutsal sapmayı azaltmak için yüksek hassasiyetli parçalar üzerinde stabilizasyon işleminin (300-400 derecede 10-20 saat bekletilerek) yapılması tavsiye edilir. Özellikle INVAR, ısıl işlem sırasında soğutma hızlarına karşı oldukça hassastır. Hızlı soğutma, ostenitin aşırı doygunluğuna yol açabilir, bu da daha sonraki kullanım sırasında çökelme fazının dönüşümüne ve termal genleşme katsayısında değişikliklere neden olabilir.
Isıl işlem sistemi
INVAR'ın ısıl işleminin nihai mikroyapısal stabilite ve boyutsal doğruluk üzerinde belirleyici bir etkisi vardır ve aşağıdaki ortak spesifikasyonlara sahiptir:
1. Tavlama (işleme stresini azaltmak ve mikro yapıyı stabilize etmek için): 815-830 dereceye (1525 derece F) ısıtın, inç kalınlık başına 0,5 saat tutun, saatte 200 derece F'ye eşit veya daha az bir hızda fırında soğutun ve 600 derece F'nin altına soğuttuktan sonra havayla soğutun.
2. Stabilizasyon İşlemi (Yüksek-Hassas Parçalar için Önerilir): 10-20 saat boyunca 300-400 derecede tutun, ardından artık gerilimleri ortadan kaldırmak, ostenitik mikro yapıyı stabilize etmek ve boyutsal sapmayı en aza indirmek için yavaşça oda sıcaklığına soğutun.
3. Gerilim Giderme Tedavisi (İşleme Sonrası): 200-300 derecede 1-2 saat tutun, ardından kesme gerilimlerinin neden olduğu deformasyonu önlemek için havayla soğutun.
Not: INVAR, ısıl işlem sırasında soğutma hızlarına karşı oldukça hassastır. Tüm ısıl işlemler yavaş soğutma yöntemleri kullanılarak yapılmalıdır; hızlı soğutma (suyun söndürülmesi gibi) kararsız mikro yapıya ve ardından boyutsal değişikliklere yol açabilir.
İşlenebilirlik
INVAR'ın işlenebilirliği iyidir ancak işlenme sertleşmesi eğilimine dikkat edilmelidir:
|
İşleme Yöntemi |
Önerilen Parametreler/Yöntemler |
Notlar |
|
Soğuk Çalışma |
Soğuk haddeleme, soğuk çekme, damgalama, bükme |
Tavlanmış durum en iyi şekillendirilebilirliği sunar. Geri yaylanmaya dikkat edin. |
|
Mekanik işleme |
Tornalama, frezeleme, delme |
Keskin kesici takımları ve uygun kesme parametrelerini seçin ve iş sertleşmesine dikkat edin. |
|
Kaynak |
TIG kaynağı, direnç kaynağı, elektron ışın kaynağı |
Aynı malzemeden INVAR dolgu telinin kullanılması ve ardından kaynak sonrası gerilim-kabartma tavlaması |
|
Sıcak çalışma |
Dövme, sıcak haddeleme |
Sıcaklık aralığı dardır (850-1200 derece) ve sıkı bir şekilde kontrol edilir. |
|
Kimyasal Aşındırma |
Gerçekleştirilebilir |
Hassas ince plaka işlemeye uygun |


INVAR (4J36), son derece yüksek boyutsal kararlılık gereksinimleri olan hassas uygulamalar için tasarlanmıştır ve aşağıdaki alanlarda kullanılması tavsiye edilir:
Uygulama Alanları
-
Hassas Aletler ve Metroloji Ekipmanları (Klasik Uygulamalar)
Uzunluk ölçümüne yönelik metroloji standartları (ölçü blokları, çizgili teraziler, jeodezik temel ölçekler), hassas optik aletler (interferometreler, spektrometreler, mikroskoplar), lazer ekipmanı (lazer rezonatörler, ışın yönlendirme sistemleri), teleskop varilleri ve destek yapıları. INVAR'ın düşük genleşme özellikleri, cihazların farklı ortam sıcaklıklarında geometrik doğruluğu ve optik hizalama stabilitesini korumasını sağlar. -
Havacılık
Uydu kamerası yapısal bileşenleri, uzay aracı termal kontrol sistemi destek parçaları, roket motoru yakıt hattı kompansatörleri, jiroskop muhafazaları, ivmeölçer yapısal bileşenleri, aşırı uzay sıcaklığı ortamlarında (-200 derece ila +150 derece) boyutsal kararlılığın korunması. -
Kriyojenik ve LNG Depolama ve Taşıma (Temel Uygulama)
LNG taşıyıcıları üzerindeki membran- tipi LNG depolama tanklarının iç duvarları (kargo muhafaza sistemleri), LNG tankı destek yapıları, kriyojenik termostatlar, süper iletken mıknatıs destek yapıları. INVAR, -162 derece LNG depolama sıcaklığında son derece düşük termal büzülmeyi koruyarak tankın çatlamasını önler. -
Elektronik ve Telekomünikasyon Endüstrisi
Mikrodalga rezonatörleri, filtre muhafazaları, osilatör muhafazaları ve destekleri, entegre devre paketi kurşun çerçeveleri, levha tablası ve iş parçası tablası litografi makinelerinin destek çerçeveleri, frekans kararlılığı ve nanometre-düzeyinde konumlandırma doğruluğu sağlar. -
Yarı İletken ve Hassas Üretim
Yarı iletken litografi makinelerinin hassas konumlandırma platformları, iyon implanterleri ve dağlayıcılardaki vakum odaları, yüksek-hassas enjeksiyon kalıp çekirdekleri ve boşlukları. -
Kuantum Teknolojisi ve Araştırması
Kuantum hesaplama için seyreltme buzdolaplarının kriyostatlarının iç duvarları, atom saati yapısal bileşenleri, parçacık dedektörü destek yapıları, spektrometre manyetik devreleri. -
Otomotiv ve Mekanik İmalat
Yüksek-hassas enjeksiyon kalıpları, basınçlı-döküm kalıp maçaları, hassas ölçüm aletleri ve muayene fikstürleri, bimetalik şeritlerin düşük-genleşme elemanları. -
Bimetalik Elementler
Bimetalik şeritler için düşük-genleşmeli katman malzemesi olarak, sıcaklık ölçüm ve kontrol cihazlarında kullanılan bimetalik levhalar oluşturmak üzere yüksek-genleşmeli bir katmanla birleştirilir.
Teslimat ve Özelleştirme
Proje gereksinimlerinize mükemmel şekilde uyan INVAR(4J36) malzemeleri almanızı sağlamak için esnek ve güvenilir tedarik zinciri çözümleri sunuyoruz.
|
Biçim |
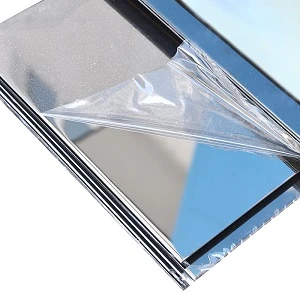 Levha/Levha
|
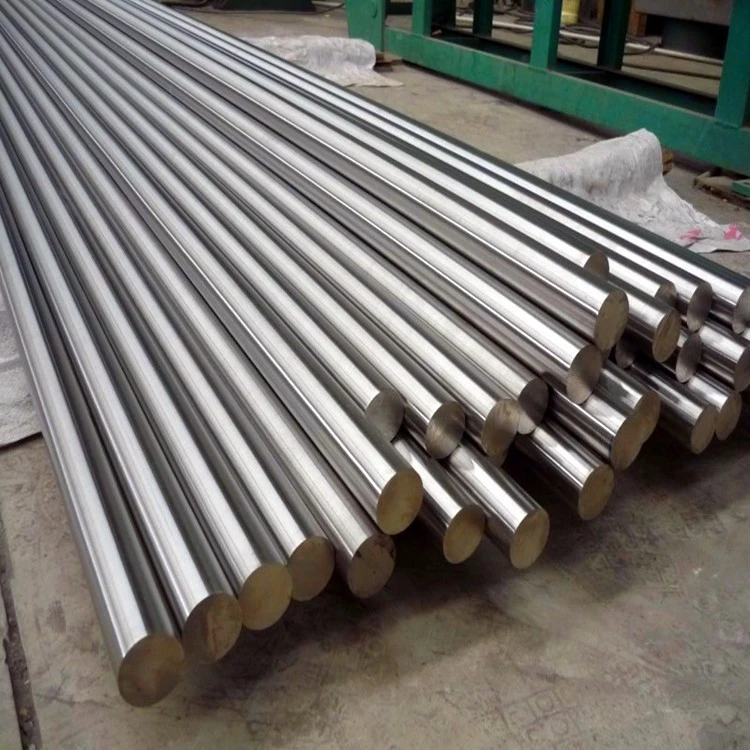
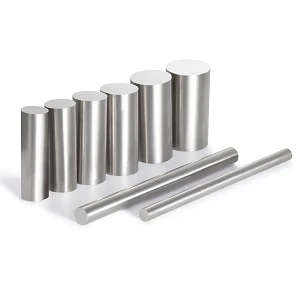 Çubuk/Çubuk
|
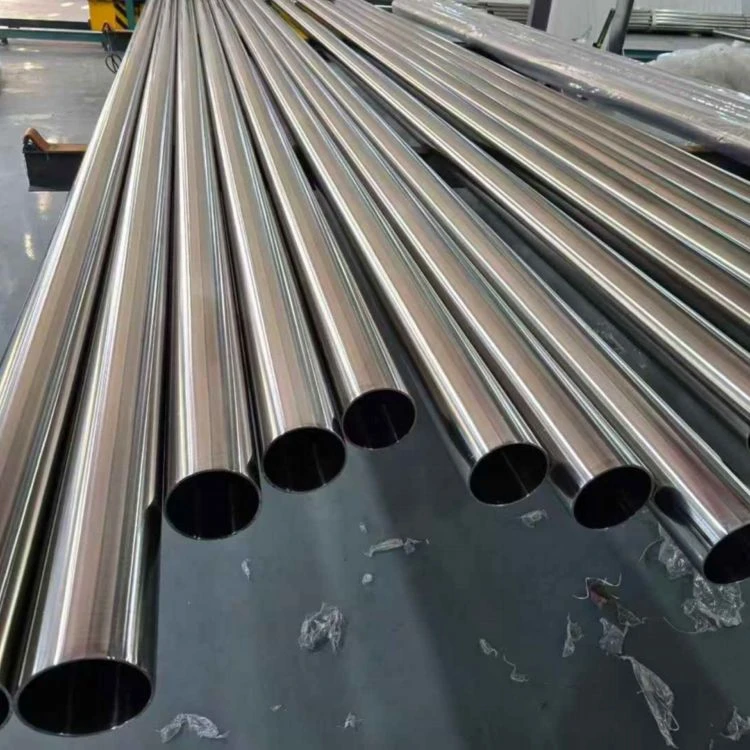
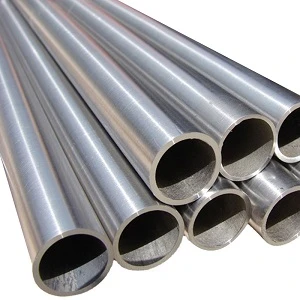 Boru / Tüp
|
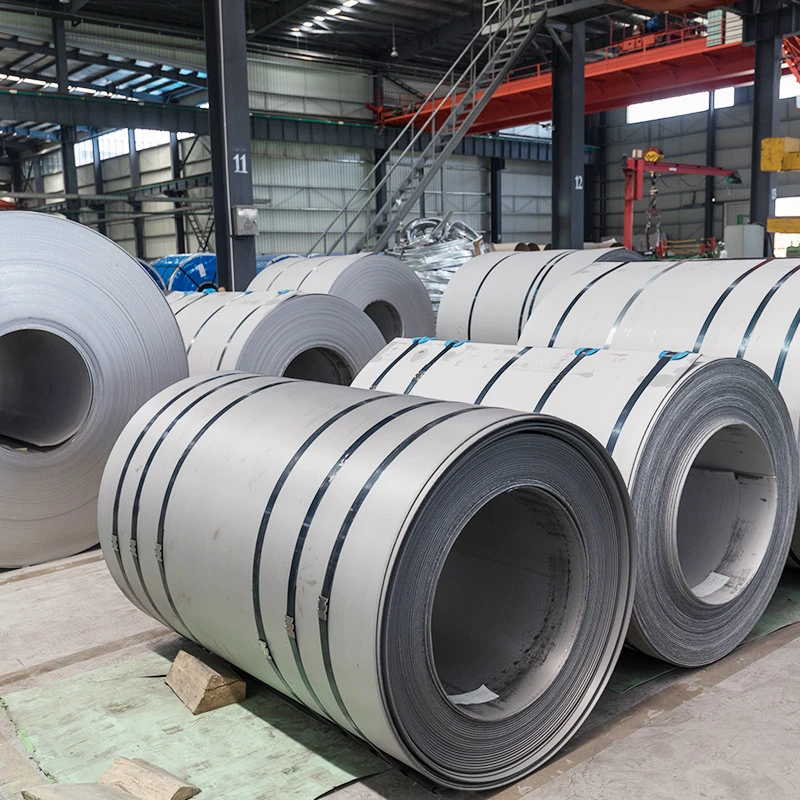
 Şerit/Levha Bobin
|
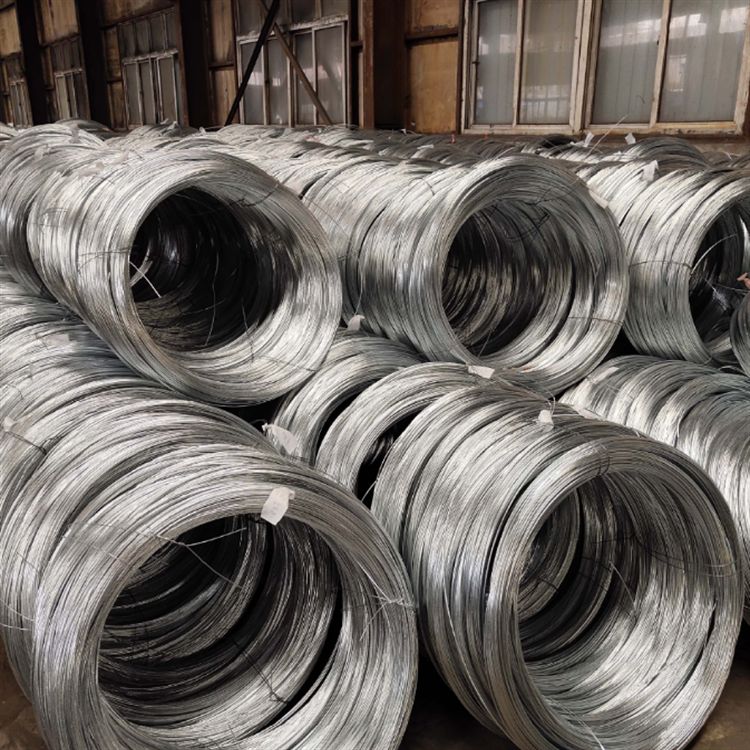
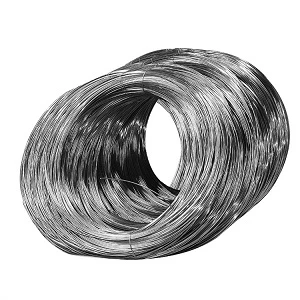 Tel / Filmaşin
|
|---|---|---|---|---|---|
|
Geleneksel Seri |
Kalınlık: 0.5 - 100 mm |
Çap Φ6-500mm |
Dış çap Φ10-300mm |
Kalınlık: 0,05 – 3,0 mm |
Çap Φ0.1-10mm |
|
Özelleştirme Yeteneği |
Sıcak-haddelenmiş veya soğuk-haddelenmiş plakalar, ultra-ince plakalar (0,1 mm'den başlayarak), damgalanmış parçalar, belirli boyutlara göre-uzunlukta kesim, özel yüzey işlemleri (dekapaj, cilalama) |
Dövme çubuklar, sıcak-haddelenmiş çubuklar, cilalı çubuklar, şekilli çubuklar ve farklı ısıl işlem koşulları (tavlama, stabilizasyon) |
Dikişsiz borular/kaynaklı borular, sabit-uzunlukta kesilmiş, düşük-sıcaklıktaki borulara özel |
Hassas şerit malzemeleri, damgalama bobini stoğu, lamine kesme,-standart olmayan genişlik, özel koruyucu film |
Hassas çekme, kaynak dolgu teli, özel yüzey işlemi |
Neden Bizi Seçmelisiniz? - Güvenilir Mühendislik Teknolojisi. Güvenilir Teslimat.
Biz sadece bir tedarikçi değiliz, aynı zamanda Çin'de sizin için güvenilir bir malzeme ortağıyız.
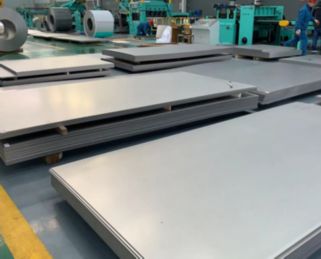
Dikey Entegre Üretim
10+ otomatik hatlı (8,000+ ton/yıl) 20.000㎡ tesise sahip olun. -Şirket içi takımlama ve kalıp merkezi, hızlı özelleştirme ve etkili maliyet kontrolü sağlar - aracıya gerek kalmaz.
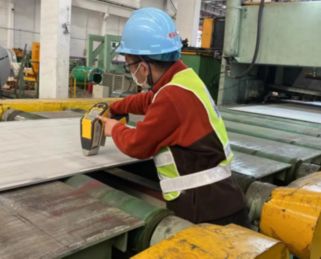
Her Aşamada Sıkı Kalite Kontrolü
Üretim boyunca önemli kalite kontrol kontrol noktalarında tam izlenebilirlik. 100% ASTM/ASME, EN ve GB standartlarıyla uyumludur. Her gönderide malzeme test raporları mevcuttur.
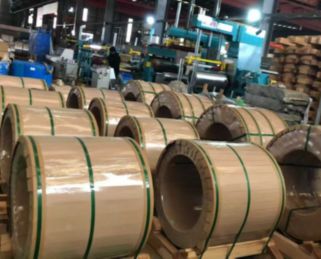
Güvenilir Teslimat ve İhracat Paketleme
10+ yıldır Avrupa'ya, Kuzey Amerika'ya, Güneydoğu Asya'ya ve Orta Doğu'ya su geçirmezlik ve paslanmaya karşı korumayla ihracat yapmak-esnek nakliye seçenekleriyle birleşerek güvenli ve zamanında varış-sağlar.
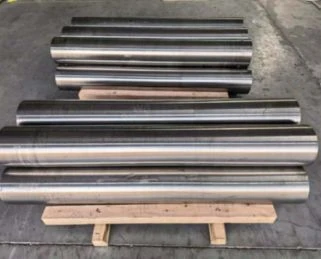
Seri Üretim Öncesi Numune Doğrulaması
Kalite doğrulaması için ücretsiz numuneler sağlıyoruz ve yalnızca onaylandıktan sonra toplu sipariş vermenize olanak sağlıyoruz. Doğru boyut ölçümü ve şeffaf üretim ile numuneden seri üretime kadar tutarlılığı sağlıyoruz.
SSS
S: INVAR'ın ana avantajları nelerdir?
S: INVAR (4J36) ile sıradan paslanmaz çelik arasındaki fark nedir?
S: INVAR nasıl çalışır? Termal genleşme katsayısı neden bu kadar düşük?
S: INVAR ne tür bir ısıl işlem gerektirir?
S: INVAR için en yüksek ve en düşük kullanım sıcaklıkları nelerdir?
S: INVAR'ın kaynak performansı nedir?
S: INVAR diğer düşük-genleşmeli alaşımların yerini alabilir mi?
Popüler Etiketler: invar, Çin invar üreticileri, tedarikçileri, fabrika