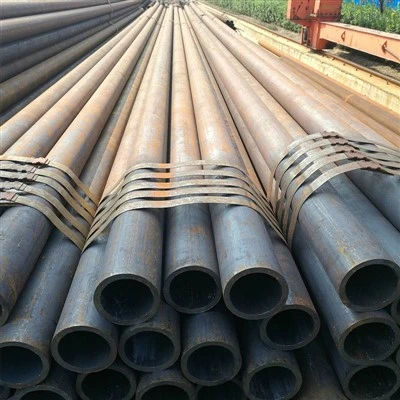
Ürün Özellikleri

İyi toklukla eşleşen yüksek mukavemet (temel avantaj)
API 5L X65'in temel avantajı, yüksek mukavemet ve tokluk arasındaki mükemmel dengede yatmaktadır. Düşük-karbonlu mikro-alaşımlı tasarım (karbon içeriği genellikle %0,18'den az veya eşit) ve TMCP kontrollü haddeleme ve soğutma işlemi sayesinde X65, minimum 450 MPa akma mukavemeti ve 535 MPa minimum çekme mukavemeti sağlarken düşük-sıcaklık darbe dayanıklılığını korur. Akma mukavemeti X42'nin (290 MPa) yaklaşık 1,55 katıdır, bu da onu daha yüksek basınçlı iletim uygulamaları için uygun kılar.
|
Performans göstergeleri |
PSL1 Gereksinimleri |
PSL2 Gereksinimleri |
|
Minimum Akma Dayanımı (MPa) |
450 |
450 |
|
Maksimum Akma Dayanımı (MPa) |
- |
600 |
|
Minimum Çekme Dayanımı (MPa) |
535 |
535 |
|
Maksimum Çekme Dayanımı (MPa) |
- |
760 |
|
Verim oranı |
- |
Genellikle 0,93'ten küçük veya ona eşit |
|
Uzama |
%22'den büyük veya eşit |
%22'den büyük veya eşit |
Not: PSL2, hem maksimum akma mukavemeti hem de maksimum çekme mukavemeti üzerine sınırlar (sırasıyla 600 MPa ve 760 MPa'lık üst limitlerle) uygulayarak malzemenin yeterli plastik deformasyon kapasitesine sahip olmasını ve aşırı yüksek akma-gerilme oranının neden olduğu kırılgan arıza risklerini önlemek için daha yüksek bir güvenlik marjına sahip olmasını sağlar.

Mükemmel kaynak performansı (boru hattı çeliği için temel gereksinim)
API 5L X65'in düşük karbon eşdeğeri tasarımı, boru hattı çeliklerinin büyük-ölçekli inşaatı için temel gereksinim olan mükemmel kaynak performansını sağlar. PSL2 Sınıfı, 0,43'ten az veya buna eşit ve Pcm 0,25'ten az veya eşit bir karbon eşdeğeri (CEIIW) gerektirir; bu, sahada kaynak koşulları altında ısıdan- etkilenen bölgede iyi bir tokluk ve soğuk çatlamaya karşı direnç sağlar.
Anahtar Kaynak Noktaları:
• Düşük CE değeri:
Kaynak ısısından etkilenen bölgenin-sertleşme eğilimini etkili bir şekilde azaltır ve soğuk çatlak riskini azaltır
• Düşük-zararlı-öğe içeriği:
Kaynak ve ana malzemenin saflığını sağlamak için P ve S içeriğinin (S %0,005'ten az veya eşit) sıkı kontrolü
• Çeşitli kaynak yöntemlerine uygundur:
Dikişsiz çelik boruların alın kaynağı, spiral/düz dikiş kaynaklı boruların tozaltı ark kaynağı, vb., iyi saha halka kaynağı performansı ile
PSL1 kalitesi için karbon içeriğinin üst sınırı nispeten geniştir (%0,28'den az veya eşit) ve kaynak sırasında 100-150 derecelik ön ısıtma tavsiye edilir. PSL2 kalitesi için karbon içeriği gerekliliği daha katıdır (%0,16-0,18'den az veya eşit), bu da daha iyi kaynaklanabilirlik sağlar ve genellikle özel bir ön ısıtmaya gerek yoktur veya yalnızca daha düşük ön ısıtma sıcaklığına ihtiyaç duyulur.

Düşük-sıcaklıklarda iyi dayanıklılık ve kırılgan kırılmaya karşı direnç
API 5L X65 PSL2 sınıfı, malzemenin düşük-sıcaklıktaki servis koşulları altında kırılgan kırılmaya karşı direncini sağlamak için Charpy V-çentik darbe testini gerektirir. TMCP işlemi yoluyla elde edilen ince-tanecikli mikro yapı, malzemenin düşük sıcaklıktaki dayanıklılığını önemli ölçüde artırarak-X65 hat borusu çeliğinin soğuk bölgelerde ve büyük mevsimsel sıcaklık değişimlerinin olduğu ortamlarda güvenilir bir şekilde uygulanmasına olanak tanır.
Tipik darbe dayanıklılığı indeksi (PSL2):
• Test sıcaklığı: -30 derece veya daha düşük (kullanıcı gereksinimlerine göre)
• Minimum darbe enerjisi: 42 J'den büyük veya eşit (ortalama) / 36 J'den büyük veya eşit (bireysel değer)
• X65'in darbe enerjisi tipik olarak 75-100 J'nin üzerindedir

İyi korozyon direnci ve çevreye uyum
API 5L X65 normal atmosferik, tatlı su, toprak ve petrol ve gaz ortamlarında tekdüze korozyona karşı iyi direnç gösterir. Asidik servis ortamları için (H₂S içeren), API 5L PSL2 Ek J, düşük kükürt içeriği (%0,002'den az veya eşit), sertlik kontrolü (%250 HV'den az veya eşit) ve HIC/SSC direnç performansının sıkı bir şekilde doğrulanması da dahil olmak üzere ekşimeye dayanıklı borular (X65MS / L450MS) için ek gereksinimleri sağlar.
Deniz ortamları için, X65 Q/T kalitesi, temperlemeden sonra düşük sıcaklıkta üstün dayanıklılık ve kırılgan kırılmaya karşı direnç sergiler; bu da onu açık deniz platformu yapısal boruları ve deniz altı boru hatları için uygun kılar. Ekşi servis koşullarında kullanıldığında PSL2 standardı, kimyasal bileşim, sertlik ve hidrojen- kaynaklı çatlama (HIC) direncine ilişkin daha katı gereklilikler uygular.
İyi soğuk bükme ve işleme performansı
API 5L X65, daha düşük bir karbon içeriğine ve orta düzeyde bir akma-/{3}}gerilme oranına sahiptir (PSL2 gereksinimi 0,93'ten az veya ona eşit), bu da ona iyi soğuk bükme şekillendirilebilirliği sağlar. Soğuk-bükülmüş boru üretimi için uygundur ve sıcak-bükme işlemleriyle sıcak-bükülmüş dirsekler üretmek için kullanılabilir. Ayrıca bobin ve plaka koşullarında iyi kesme, kesme ve rulo şekillendirme özellikleri sergiler. İşlenerek sertleşme özellikleri, soğuk bükme sonrasında mukavemetin arttırılmasına yardımcı olur.
Teknik Özellikler
Kimyasal Bileşim (API Spec 5L / ISO 3183)
|
Öğe |
PSL1 Dikişsiz Boru |
PSL1 Kaynaklı Boru |
PSL2 |
Not |
|
C |
%0,28'den az veya buna eşit |
%0,26'dan az veya buna eşit |
%0,16-0,18'den az veya buna eşit |
Kaynaklanabilirlik ve düşük-sıcaklıkta dayanıklılık sağlamak için düşük-karbonlu tasarım |
|
Mn |
%1,30'dan az veya buna eşit |
%1,30'dan az veya buna eşit |
%1,10-1,70'den az veya buna eşit |
Katı çözüm güçlendirme, gücü artırma |
|
P |
%0,030'dan az veya buna eşit |
%0,030'dan az veya buna eşit |
%0,025'ten az veya buna eşit |
Zararlı unsurlar sıkı bir şekilde kontrol ediliyor |
|
S |
%0,030'dan az veya buna eşit |
%0,030'dan az veya buna eşit |
%0,005-0,015'ten az veya buna eşit |
Düşük-sıcaklıklara dayanıklılık sağlamak için sıkı bir şekilde kontrol edilen zararlı elementler |
|
Si |
%0,45'ten az veya buna eşit |
%0,45'ten az veya buna eşit |
%0,45-0,50'den az veya buna eşit |
Deoksidizer, gücü artırın |
|
V |
%0,05'ten az veya buna eşit |
%0,05'ten az veya buna eşit |
%0,10'dan az veya buna eşit |
Mikro alaşım elementleri, çökelme güçlendirmesi |
|
Not |
%0,05'ten az veya buna eşit |
%0,05'ten az veya buna eşit |
%0,05'ten az veya buna eşit |
Mikroalaşım elemanları, ince taneler için kontrollü haddeleme |
|
Ti |
%0,04'ten az veya buna eşit |
%0,04'ten az veya buna eşit |
%0,02-0,04'ten az veya buna eşit |
Mikro alaşım elementleri, çökelme güçlendirmesi |
|
CR |
- |
- |
%0,50'den az veya buna eşit |
Sertleşebilirliği ve korozyon direncini artırın |
|
Ay |
- |
- |
%0,20'den az veya buna eşit |
Sertleşebilirliği ve temper stabilitesini iyileştirin |
|
Ni |
- |
- |
%0,20'den az veya buna eşit |
Düşük-sıcaklık dayanıklılığını iyileştirin |
|
Cu |
- |
- |
%0,20'den az veya buna eşit |
Atmosferin korozyon direncini artırın |
|
CEIIW |
- |
- |
%0,43'ten az veya buna eşit |
Karbon eşdeğeri, kaynaklanabilirliği kontrol etme |
|
Pcm |
- |
- |
%0,25'ten az veya buna eşit |
Çatlak Hassasiyeti İndeksi |
|
Fe |
Kalan miktar(≈ %97) |
Kalan miktar(≈ %97) |
Kalan miktar(≈ %97) |
Matris öğesi |
Fiziksel Özellikler
|
Mülk |
Değer/Aralık |
Test Koşulları |
|
Yoğunluk |
≈ 7,85 g/cm³ |
Oda Sıcaklığı (20 derece) |
|
Erime Noktası |
≈ 1420-1460 derece |
--- |
|
Elastik modül |
≈ 207 GPa |
Oda Sıcaklığı |
|
Isı İletkenliği |
≈ 50 W/(m·K) |
Oda Sıcaklığı |
|
Termal Genleşme Katsayısı (20-100 derece) |
≈ 12.0 × 10⁻⁶ /K |
--- |
|
Poisson oranı |
≈ 0.28 |
Oda Sıcaklığı |
Mekanik Özellikler (Tipik Değer)
|
Performans |
PSL1 |
PSL2 |
Uygulama standartları |
|
Minimum Akma Dayanımı |
450MPa |
450MPa |
API Spesifikasyonu 5L / ISO 3183 |
|
Maksimum Akma Dayanımı |
- |
600 MPa |
API Spesifikasyonu 5L / ISO 3183 |
|
Minimum Çekme Dayanımı |
535MPa |
535MPa |
API Spesifikasyonu 5L / ISO 3183 |
|
Maksimum Çekme Dayanımı |
- |
760MPa |
API Spesifikasyonu 5L / ISO 3183 |
|
Uzama |
%22'den büyük veya eşit |
%22'den büyük veya eşit |
API Spesifikasyonu 5L |
Not: API 5L X65'teki 'X65', 65.000 psi'lik (yaklaşık 450 MPa) minimum akma mukavemetini ifade eder; sayı, inç kare başına kilopound (ksi) birimini temsil eder. X65'in mukavemet seviyesi X42'nin (290 MPa) yaklaşık 1,55 katıdır. Boru malzemesinin gerçek akma mukavemeti tipik olarak 470-550 MPa arasında, çekme mukavemeti ise 550-650 MPa arasında değişmektedir.
Uygulanabilir Medya
1. Doğal gaz, ham petrol ve rafine petrol: Yüksek-basınçlı uzun-mesafeli ana iletim hatları
2. Su ve çamurlar: Uzun-mesafeli su boru hatları, çamur taşımacılığı
3. Kimyasal ortam: Kimya fabrikalarındaki-yüksek basınçlı sıvı boru hatları
4. Kent gazı: Kentsel yüksek-basınçlı gaz dağıtım ağları
5. Yapısal borular: Bina yapıları, açık deniz platform ceketi (aşındırıcı olmayan- ortamlar)
6. Genel aşındırıcı ortamlar: Geleneksel toprak, atmosfer, tatlı su
Not: API 5L X65, yüksek-sıcaklık, yüksek-basınç, kuvvetli asidik ortamlar (sıcak konsantre hidroklorik asit ve hidroflorik asit gibi) için uygun değildir. H₂S içeren asidik petrol ve gaz ortamlarında, API 5L PSL2 Ek J'de belirtilen özel kalitede malzemeler (aside-dirençli borular X65MS / L450MS) seçilmelidir; kükürt içeriği (%0,002'den az veya eşit), sertlik (%250 HV'den az veya eşit) ve HIC direnç performansı üzerinde ek kontrol sağlanmalıdır.
Ürün Formu ve Üretim Süreci
Dikişsiz çelik boru (Dikişsiz)
Süreç: Sıcak Haddeleme Delme + Uzatma Haddeleme
Çap Aralığı: 21.3 - 1067 mm (1/2" - 42")
Duvar kalınlığı aralığı: 2 - 150 mm
Özellikler: Kesintisiz, yüksek basınç-taşıma kapasitesi, yüksek-basınçlı petrol ve gaz ana hatları için uygundur
Tipik uygulamalar: yüksek-basınçlı sıvı taşımacılığı, petrol ve gaz kuyu başı toplama ve iletim boru hatları
Düz Dikişli Yüksek-Frekans Dirençli Kaynaklı Boru (ERW)
Süreç: Sıcak-haddelenmiş bobin → Soğuk bükme şekillendirme → Yüksek-frekans dirençli kaynak
Dış Çap Aralığı: Tipik olarak 610 mm'ye (24") eşit veya daha az
Duvar kalınlığı aralığı: Tipik olarak 20 mm'ye eşit veya daha az
Özellikler: Yüksek boyutsal doğruluk, yüksek üretim verimliliği ve önemli maliyet avantajları
Tipik uygulamalar: orta ve düşük-basınçlı petrol ve gaz branşman hatları, kentsel gaz boru hatları ve yapısal borular
Kaynak Isısı Giriş Kontrolü: Sabit kaynak kalitesini sağlamak için 100 kHz'den büyük veya ona eşit (PSL2 gereksinimi) yüksek-frekanslı kaynak
Spiral Tozaltı Kaynaklı Boru (SSAW)
Süreç: Sıcak-haddelenmiş bobin → Spiral şekillendirme → Çift-taraflı tozaltı ark kaynağı
Dış Çap Aralığı: Tipik olarak 219 - 2500 mm
Duvar kalınlığı aralığı: 6 - 25 mm
Özellikler: Büyük çap, aynı genişlikteki çelik şeritlerin çeşitli çaplarda üretilmesine olanak tanıyarak önemli avantajlar sunar. Spiral kaynakların gerilimi düz dikişlerinkinin yalnızca %75-90'ı kadardır, bu da onların daha yüksek basınçlara dayanabilmesini sağlar. Teorik olarak sınırsız uzunluklarda sürekli olarak üretilebilirler.
Tipik uygulamalar:-büyük çaplı su/gaz iletim boru hatları, açık deniz mühendislik ceketi
Düz Dikişli Tozaltı Kaynaklı Boru (LSAW)
Süreç: Çelik Levha → JCOE Şekillendirme / UOE Şekillendirme → Çift-Taraflı Tozaltı Ark Kaynağı
Dış Çap Aralığı: 406 - 1620 mm (16" - 64")
Duvar kalınlığı aralığı: 6 - 50 mm
Özellikler: Kısa kaynaklar, düşük kaynak malzemesi tüketimi, geniş dış çap ve et kalınlığı aralığı
Tipik uygulamalar: yüksek-basınçlı-uzun mesafe iletim boru hatları, denizaltı boru hatları, petrol ve gaz toplama ve taşıma ana hatları
Geçerli Standartlar ve Teslimat Koşulları
Standart: API Spesifikasyonu 5L, ISO 3183, GB/T 9711
Ürün Spesifikasyon Düzeyi: PSL1 (Temel Düzey), PSL2 (Gelişmiş Düzey)
Teslimat Durumu: Sıcak-haddelenmiş, Kontrollü Haddeleme (TMCP), Normalleştirilmiş, Normalleştirilmiş Haddeleme, Isıl İşlem (Su Verme + Temperleme), vb.
Son İşleme: Düz Uçlar, Eğimli Uçlar, Dişli Uçlar, Özel Bağlantı Uçları
Sertifika: PSL2 gereksinimlerine uyurken bir uyumluluk sertifikası (SR15.1 zorunlu) sağlanmalı ve tam-süreç izlenebilirliği uygulanmalıdır (SR15.2 zorunlu).
Arıtma Rejimi ve Kaynak Önemli Noktaları
API 5L X65'in nihai performansı, TMCP kontrollü haddeleme ve kontrollü soğutma işlemine veya söndürme ve temperleme (Q&T) işlemine bağlıdır:
1. Kontrollü Yuvarlama ve Kontrollü Soğutma (TMCP, ince-tanecikli bir mikro yapı ve optimum mekanik özellikler elde etmek için kullanılır):
Kaba haddeleme için 1100-1200 dereceye ısıtın, ardından 850-950 derece bitirme sıcaklığı aralığında (yeniden kristalleşme olmayan bölgede haddeleme) büyük bir azalmayla kontrollü haddeleme gerçekleştirin ve ardından 600-800 derece dahilinde kontrollü soğutma yapın. Bu, düzgün ve ince bir ferrit + perlit mikroyapısı (tane boyutu tipik olarak 9'dan büyük veya ona eşit) ile sonuçlanır ve dengeli bir güç ve tokluk kombinasyonu sağlar. Ekşi servis hattı boruları için, zararlı fazların çökelmesini önlemek amacıyla TMCP tercih edilen işlem yoludur.
2. Su Verme ve Temperleme (Q&T, X65Q sınıfı için üstün genel performans elde etmek amacıyla):
PSL2 sınıfındaki X65Q için su verme ve temperleme işlemi gereklidir: su verme için 900-940 dereceye kadar ısıtma, ardından 530-630 derece aralığında temperleme yapılır. Su verme ve temperleme işlemi tane yapısını daha da iyileştirebilir, HIC direncini ve organizasyonel bütünlüğü geliştirebilir. Temperleme sıcaklığı ne kadar düşük olursa (örneğin 530 derece), mukavemet o kadar yüksek olur; Temperleme sıcaklığı ne kadar yüksek olursa (örneğin 630 derece), tokluk da o kadar iyi olur.
3. Kaynak Sonrası-Isıl İşlem (gerekiyorsa):
Boru halka kaynağı kaynağından sonra gerilim giderme gerekiyorsa, 550-650 derecede 1-2 saat boyunca-kaynak sonrası ısıl işlem yapılabilir. Kaynak sonrası ısıl işlemde, temel malzemenin mikro yapısını ve özelliklerini etkilememek için ısıtma ve soğutma hızlarının kontrol edilmesine dikkat edilmelidir. Çalışmalar, 600 derecede kaynak sonrası gerilim giderme ısıl işleminin artık gerilimleri etkili bir şekilde azaltabildiğini ve tokluğu artırabildiğini göstermiştir.
Önemli Hatırlatma:
H₂S içermeyen geleneksel petrol ve gaz iletim ortamlarında, genellikle kaynak sonrasında gerilim giderme ısıl işlemine gerek duyulmaz.
Asidik bir ortamdaki (H₂S içeren) boru hatları için, uygunsuz kaynak sonrası ısıl işlemden kaynaklanan aşırı sertliği (250 HV'den az veya ona eşit) önlemek için API 5L PSL2 Ek J'ye tam uyum gereklidir.
Kaynak sırasında, ısıdan etkilenen bölgede tane irileşmesini ve aşırı sertliği önlemek için ısı girişinin (önerilen 0,5-2,5 kJ/mm) ve pasolar arası sıcaklığın (tipik olarak 100 dereceye eşit veya daha az) sıkı kontrolü gerekir.
API 5L X65 (L450), yüksek-basınçlı petrol ve gaz uzun-mesafe iletim boru hatları, deniz boru hatları ve yüksek-mukavemetli yapısal boru uygulamaları için uygundur. Aşağıdaki alanlarda kullanılması tavsiye edilir:
Uygulama Alanları
-
Petrol ve doğal gaz için-uzun mesafeli ana iletim hatları
● Yüksek-basınçlı-uzun mesafeli petrol ve gaz iletim ana boru hatları
● Denizaltı boru hatları, deniz yükselticileri
● Büyük gaz sahası toplama ve iletim ana hatları, doğal gaz ana boru hattı ağı -
Kentsel yüksek-basınçlı gaz boru hattı ağı
● Kentsel yüksek-basınçlı doğal gaz iletim ve dağıtım ana boru hattı ağı
● Yüksek-basınçlı gaz düzenleme istasyonu giriş ve çıkış ana boru hatları -
Su İletim ve Sulama Mühendisliği
● Uzun-mesafeli yüksek-basınçlı su iletim ana boru hattı
● Boru hatlarını destekleyen büyük-ölçekli su koruma projesi -
Kimya Mühendisliği ve Endüstriyel Yüksek-Basınçlı Boru Tesisatı
● Kimya fabrikalarındaki-yüksek basınçlı proses boru hatları
● Elektrik Santrali Yüksek-Basınçlı Sirkülasyonlu Su Borusu -
Yapısal Borular (Yüksek Mukavemetli)
● Açık Deniz Platformu Ceketi (Yüksek-Dayanıklı Bölüm)
● Büyük köprü kazıklı temelleri için borular
● Yüksek-bina çelik yapı destek boruları
● Açık deniz rüzgar enerjisi temel yapısal borusu
Teslimat ve Özelleştirme
Proje gereksinimlerinize mükemmel şekilde uyan API 5L X65 hat borusu almanızı sağlamak için esnek ve güvenilir tedarik zinciri çözümleri sunuyoruz.
|
Biçim |
 Dikişsiz Çelik
Boru |
 Düz Dikiş Direnci
Kaynaklı Boru (ERW) |
 Spiral Tozaltı Ark
Kaynaklı Boru (SSAW) |
 Düz Dikiş Batırma
Ark Kaynaklı Boru (LSAW) |
|---|---|---|---|---|
|
Geleneksel Seri |
Dış Çap: 21.3 - 1067 mm; Duvar Kalınlığı: 2 - 150 mm |
Dış Çap: 21.3 - 610 mm; Duvar Kalınlığı: 2 - 20 mm |
Dış Çap: 219 - 2500 mm; Duvar Kalınlığı: 6 - 25 mm |
Dış Çap: 406 - 1620 mm; Duvar Kalınlığı: 6 - 50 mm |
|
Özelleştirme Yeteneği |
Sıcak-haddelenmiş dikişsiz borular, sabit-uzunlukta kesme, şevli işleme, boru ucu dişleri, özel ısıl işlem koşulları |
Yüksek-frekanslı düz-dikişli kaynaklı borular, sabit-uzunlukta kesme, açılı işleme, galvanizleme/plastik kaplama işlemi |
Büyük-çaplı spiral kaynaklı borular, sabit-uzunlukta kesme, eğimli işleme,-korozyon önleyici kaplama (FBE/3PE) |
JCOE/UOE şekillendirme, boy kesme, açılı işleme, özel boru ucu işlemi |
Neden Bizi Seçmelisiniz? - Güvenilir Mühendislik Teknolojisi. Güvenilir Teslimat.
Biz sadece bir tedarikçi değiliz, aynı zamanda Çin'de sizin için güvenilir bir malzeme ortağıyız.

Dikey Entegre Üretim
10+ otomatik hatlı (8,000+ ton/yıl) 20.000㎡ tesise sahip olun. -Şirket içi takımlama ve kalıp merkezi, hızlı özelleştirme ve etkili maliyet kontrolü sağlar - aracıya gerek kalmaz.

Her Aşamada Sıkı Kalite Kontrolü
Üretim boyunca önemli kalite kontrol kontrol noktalarında tam izlenebilirlik. 100% ASTM/ASME, EN ve GB standartlarıyla uyumludur. Her gönderide malzeme test raporları mevcuttur.

Güvenilir Teslimat ve İhracat Paketleme
10+ yıldır Avrupa'ya, Kuzey Amerika'ya, Güneydoğu Asya'ya ve Orta Doğu'ya su geçirmezlik ve paslanmaya karşı korumayla ihracat yapmak-esnek nakliye seçenekleriyle birleşerek güvenli ve zamanında varış-sağlar.

Seri Üretim Öncesi Numune Doğrulaması
Kalite doğrulaması için ücretsiz numuneler sağlıyoruz ve yalnızca onaylandıktan sonra toplu sipariş vermenize olanak sağlıyoruz. Doğru boyut ölçümü ve şeffaf üretim ile numuneden seri üretime kadar tutarlılığı sağlıyoruz.
SSS
S: API 5L X65'in ana avantajları nelerdir?
S: API 5L X65 PSL1 ile PSL2 arasındaki fark nedir? Nasıl seçilir?
S: API 5L X42, X52, X65 ve X70 arasındaki farklar nelerdir? Aralarından nasıl seçim yapılır?
S: API 5L X65 için maksimum çalışma sıcaklığı nedir?
S: API 5L X65'in kaynak performansı nedir?
S: API 5L X65'in korozyon direnci nedir?
S: API 5L X65, ASTM A53 veya X42'nin yerini alabilir mi?
Popüler Etiketler: API 5l x65, Çin API 5l x65 üreticileri, tedarikçileri, fabrika