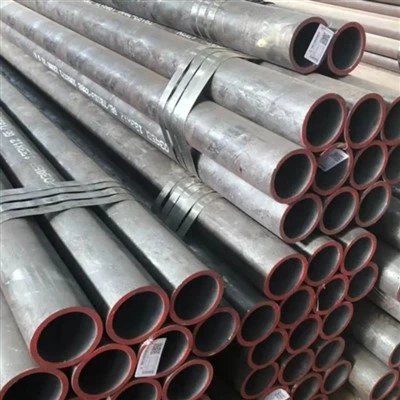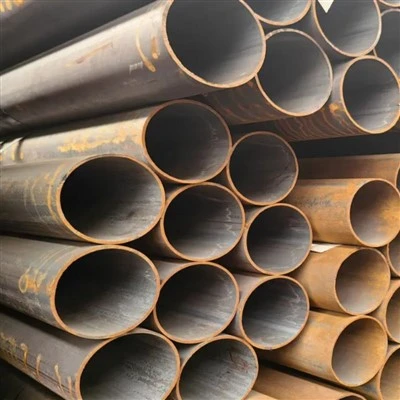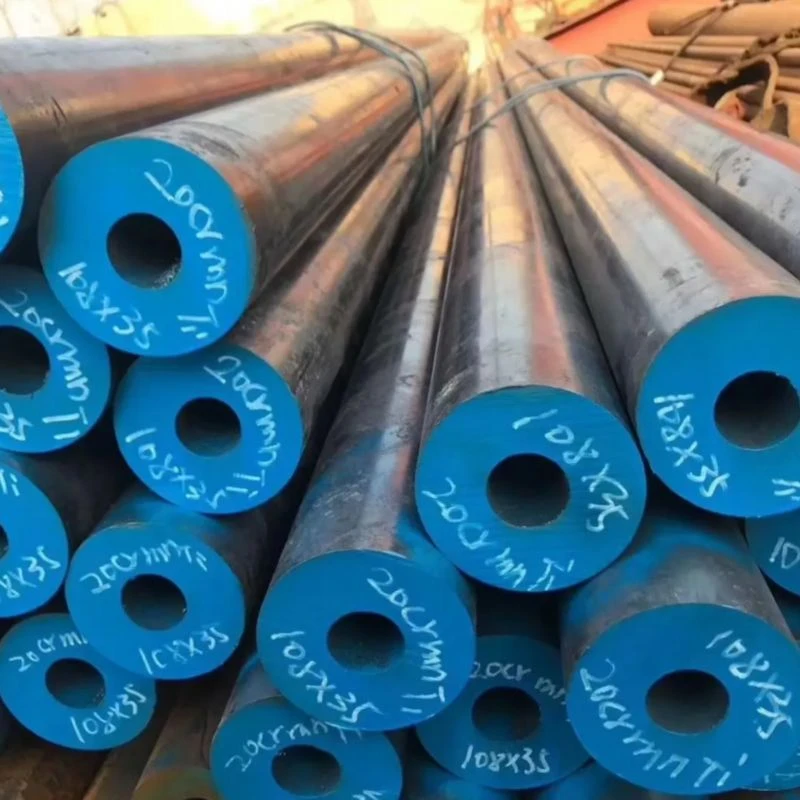
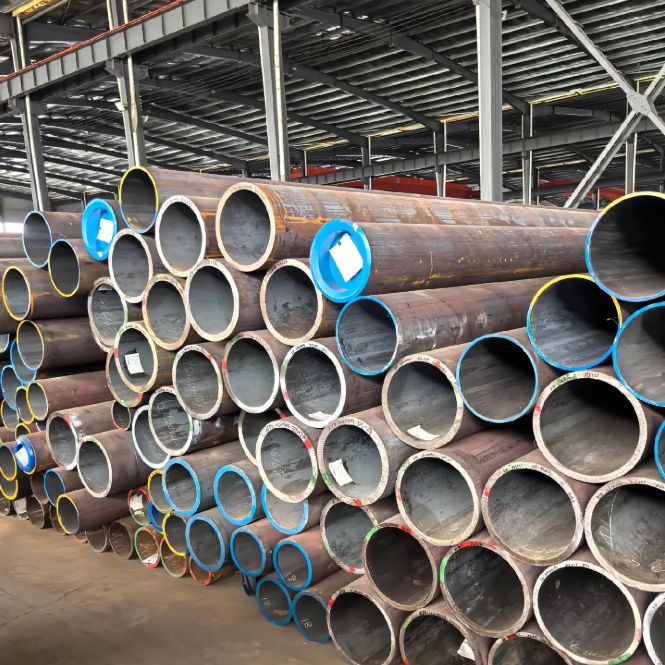
Ürün Özellikleri

Mükemmel yüksek-sıcaklık oksidasyon direnci ve korozyon direnci (temel avantaj)
ASTM A335 P5'in temel avantajı, mükemmel yüksek-sıcaklık oksidasyon direnci ve korozyon direncinde yatmaktadır. %4-6 krom (Cr) ilavesi sayesinde P5, yüksek sıcaklıklarda yoğun bir Cr₂O₃ oksit filmi oluşturabilir ve yüksek-sıcaklık oksidasyonuna ve termal korozyona etkili bir şekilde direnç gösterebilir. Oksidasyon direncinin üst sınırı 550-600 dereceye ulaşarak P1 (450 dereceden az veya eşit) ve P11'den (538 dereceden az veya eşit) önemli ölçüde daha iyi performans gösterir. Rafinerilerin yüksek-sıcaklıktaki sülfür-içerdiği ortamlarda, P5, düşük-krom kalitelerine kıyasla üstün korozyon direnci sergiler ve yüksek-sıcaklıktaki sülfidasyon korozyonuna ve birleşik oksidasyon-sülfidasyon korozyonuna etkili bir şekilde dayanır. Minimum 415 MPa çekme mukavemeti ve minimum 205 MPa akma mukavemeti ile mukavemet seviyesi açısından P1 ve P11 ile aynı seviyede olmakla birlikte, yüksek sıcaklıkta oksidasyon direncinde gözle görülür bir avantaj sunmaktadır.

İyi düzeyde yüksek-sıcaklık dayanımı ve sürünme direnci
ASTM A335 P5, yüksek sıcaklıklarda iyi mukavemet seviyelerini korur. %0,5 molibden (Mo) ve daha yüksek krom içeriğinin eklenmesi sayesinde P5, 500-600 derece sıcaklık aralığında mükemmel yüksek-sıcaklık sürünme kopma mukavemeti sergiler. 550 derecelik koşullar altında P5, P11'e kıyasla daha iyi oksidasyon direnci ve-yüksek sıcaklık dayanımı sunar; bu da onu daha yüksek sıcaklık derecelerinde çalışan yüksek-sıcaklık ve yüksek-basınçlı boru sistemleri için uygun kılar. Yüksek-sıcaklık dayanımını koruma özelliği, P11 ile karşılaştırılabilir düzeydedir, ancak oksidasyon direnci sıcaklığı için daha yüksek bir üst sınıra sahiptir, bu da daha zorlu yüksek sıcaklık ortamlarında uzun-süreli hizmete olanak tanır.

İyi işlenebilirlik ve şekillendirilebilirlik
ASTM A335 P5 iyi soğuk ve sıcak çalışma özellikleri sergileyerek sıcak bükme, soğuk bükme ve dövme gibi çeşitli şekillendirme işlemlerine olanak tanır. Orta düzeyde alaşım içeriğiyle, soğuk bükme sırasında mükemmel şekillendirilebilirlik göstererek dirsekler, T-parçaları ve redüktörler gibi boru bağlantı parçalarının üretimi için uygun hale getirir. Daha yüksek krom içeriği nedeniyle P5'in, P1/P11'e kıyasla biraz daha fazla iş sertleşmesi eğilimine sahip olduğuna dikkat edilmelidir. Bu nedenle şekillendirme işlemleri sırasında uygun ara tavlama adımlarına yer verilmesi tavsiye edilir. İşlenebilirliği P11 ile karşılaştırılabilir düzeydedir ve işleme için geleneksel işleme yöntemleri kullanılabilir.

İyi kaynak performansı ve{0}kaynak sonrası ısıl işlem gereksinimleri
ASTM A335 P5 iyi kaynaklanabilirlik sergiler. Bununla birlikte, daha yüksek krom içeriği (%4-6) nedeniyle, ısıdan- etkilenen bölgede P1/P11'e kıyasla biraz daha fazla sertleşme eğilimine sahiptir, dolayısıyla daha sıkı kaynak prosedürleri ve kaynak sonrası ısıl işlem (PWHT) gerektirir. Kaynak öncesi ön ısıtma sıcaklığının 150-250 derece olması tavsiye edilir. Kaynak sonrası PWHT, 700-760 dereceye kadar ısıtılıp, o sıcaklıkta tutularak ve daha sonra yavaş yavaş soğutularak, kalan kaynak gerilimlerinin giderilmesi ve ısıdan etkilenen bölgenin yumuşatılması, kaynaklı bağlantının tokluğu ve çatlama direncinin sağlanması yoluyla yapılmalıdır.
İyi düzeyde organizasyonel istikrar ve uzun-vadeli hizmet güvenilirliği
ASTM A335 P5, 600 dereceye eşit veya daha düşük sıcaklıklarda-uzun süreli hizmet sırasında iyi bir mikroyapısal stabilite sergiler. Daha yüksek krom içeriği, malzemenin oksidasyon direncini ve yüksek-sıcaklık korozyon direncini etkili bir şekilde artırır. %5Cr-%0,5Mo'dan oluşan bileşim tasarımı, uzun-yüksek-sıcaklıktaki servis sırasında mikroyapısal stabilite sağlar. Normalleştirme ve temperleme (N+T) ısıl işleminden sonra P5, yüksek sıcaklıktaki servis koşulları altında mikro yapısal kararlılığı ve güvenilirliği garanti eden düzgün ve ince bir ferrit + karbür mikro yapısı elde eder.
Teknik Özellikler
Kimyasal Bileşimi(ASTM A335 / ASME SA335)
|
Öğe |
Standart gereksinimler |
Not |
|
C |
%0,15'ten az veya buna eşit |
Düşük-karbonlu tasarım kaynaklanabilirlik ve dayanıklılık sağlar |
|
Mn |
0.30 - 0.60% |
Katı çözüm güçlendirme, gücü artırma |
|
P |
%0,025'ten az veya buna eşit |
Zararlı unsurlar sıkı bir şekilde kontrol ediliyor |
|
S |
%0,025'ten az veya buna eşit |
Zararlı unsurlar sıkı bir şekilde kontrol ediliyor |
|
Si |
%0,50'den az veya buna eşit |
Oksit giderici, yüksek-sıcaklıktaki oksidasyon direncini iyileştirir |
|
CR |
4.00 - 6.00% |
Temel antioksidan ve korozyon direnci sağlayan temel elementler |
|
Ay |
0.45 - 0.65% |
Yüksek-sıcaklıkta sürünme kırılma mukavemetini artıran çekirdek elemanlar |
|
Fe |
Kalan miktar(≈ %93) |
Matris öğesi |
Fiziksel Özellikler
|
Performans |
Sayısal Değer/Aralık |
Test koşulları |
|
Yoğunluk |
≈ 7,75 g/cm³ |
Oda Sıcaklığı (20 derece) |
|
Erime Noktası |
≈ 1390-1430 derece |
- |
|
Elektrik direnci |
≈ 0.40 μΩ·m |
Oda Sıcaklığı |
|
Isı İletkenliği |
≈ 34 W/(m·K) |
Oda Sıcaklığı |
|
Termal Genleşme Katsayısı (20-100 derece) |
≈ 11.6 × 10⁻⁶ /K |
- |
|
Elastik modül (Young modülü) |
≈ 200 GPa |
Oda Sıcaklığı |
|
Poisson oranı |
≈ 0.28 |
Oda Sıcaklığı |
|
Manyetizma |
Ferromanyetik |
Manyetik olan ferrit yapısı |
Mekanik Özellikler (Normalize + Temperlenmiş, Tipik Değerler, ASTM A335)
|
Performans |
Tipik değer |
Uygulama standartları |
|
Çekme Dayanımı |
415 MPa'dan büyük veya ona eşit |
ASTM A335 |
|
Verim Gücü (%0,2 Dengeleme) |
205 MPa'dan büyük veya ona eşit |
ASTM A335 |
|
Uzama (gösterge uzunluğu 2 inç/50 mm) |
%30'dan büyük veya eşit |
ASTM A335 |
|
Sertlik |
217 HB'den küçük veya ona eşit (tipik değer) |
- |
Not: P5'in mukavemet seviyesi P1/P11 ile aynıdır (415 MPa'dan büyük veya ona eşit). Bununla birlikte, temel avantajı, geliştirilmiş mukavemetten ziyade, %4-6 krom içeriğinin sağladığı mükemmel yüksek-sıcaklık oksidasyon direnci ve korozyon direncinde yatmaktadır. Daha yüksek mukavemet veya daha yüksek sıcaklık dereceleri için P91 kullanılması tavsiye edilir.
Yüksek-sıcaklık performansı
ASTM A335 P5, yüksek sıcaklıklarda iyi güç seviyelerini korur ve 600 dereceye kadar uzun-dönemli yüksek-sıcaklık servis koşulları için uygundur:
|
Sıcaklık |
Çekme mukavemeti (MPa, yaklaşık) |
Performansı elde tutma oranı |
|
Oda sıcaklığı (20 derece) |
415'ten büyük veya eşit |
100% |
|
400 derece |
≈ 370 |
%89'dan büyük veya eşit |
|
450 derece |
≈ 340 |
%82'den büyük veya eşit |
|
500 derece |
≈ 280 |
%67'den büyük veya eşit |
Uzun-vadeli Termal Kararlılık ve Mikroyapısal Kararlılık
ASTM A335 P5, 600 dereceye eşit veya daha düşük sıcaklıklarda-uzun süreli hizmet sırasında iyi bir mikroyapısal stabilite sergiler. %4-6 Cr ilavesi, yüksek-sıcaklıktaki oksidasyon direncini ve termal korozyon direncini etkili bir şekilde artırır. Ancak 620 derecenin üzerinde uzun süreli servis için kullanıldığında mikroyapısal stabilite azalır ve oksidasyon direnci azalır. 620 derecenin üzerinde uzun süreli servis için önerilmez. Daha yüksek sıcaklık dereceleri için P91 veya P92'nin seçilmesi önerilir.
Isıl işlem sistemi
ASTM A335 P5'in nihai performansı büyük ölçüde ısıl işlem rejimine bağlıdır ve aşağıdaki ortak spesifikasyonlara sahiptir:
1. Normalleştirme Tedavisi (Normalleştirme)
925-955 dereceye ısıtın, yeterli bir süre (duvar kalınlığının inç başına yaklaşık 1 saat) tutun, ardından havayla soğutun. Bu, daha sonraki temperleme için hazırlık yapan, düzgün, ince taneli ferrit + karbür mikroyapısıyla sonuçlanır.
2. Temperleme işlemi (Temperleme)
700-760 dereceye ısıtın, yeterli süre tutun, ardından havayla soğutun. Bu, normalleştirmenin neden olduğu gerilimleri ortadan kaldırır, tokluğu ve plastisiteyi optimize eder ve nihai hizmet özelliklerine ulaşır.
3. Tam Tavlama (İsteğe bağlı)
840-870 dereceye kadar ısıtın, bu sıcaklıkta tutun, ardından fırını yaklaşık 650 dereceye kadar soğutun, ardından havayla oda sıcaklığına kadar soğutun. Bu, soğuk işlem streslerini ortadan kaldırmak veya soğuk işlem şekillendirilebilirliğini geliştirmek için kullanılır.
Dikkat:
Kaynak sonrası-kaynak sonrası ısıl işlem (PWHT) önerilir. Isıtmayı içerir700-760derece , sıcaklıkta tutma ve ardından kalan kaynak gerilimlerini ortadan kaldırmak ve ısıdan-etkilenen bölgeyi yumuşatmak için yavaş yavaş soğutma.
Daha yüksek krom içeriği nedeniyle P5, P1/P11'e kıyasla kaynak ısısından-etkilenen bölgede daha fazla sertleşme eğilimine sahiptir. Kaynak ısı girişinin ve ön ısıtma sıcaklığının sıkı bir şekilde kontrol edilmesi tavsiye edilir.
Tane irileşmesini veya performans dalgalanmalarını önlemek için ısıl işlem sıcaklığı ve süresi sıkı bir şekilde kontrol edilmelidir.
Uygulanabilir Medya
Yüksek-sıcaklıkta buhar:
Enerji santrallerinin ana buhar boru hatları (600 dereceye eşit veya daha az), kazan kızdırıcı boruları, ara ısıtıcı boruları
Petrol arıtma ortamı:
atmosferik ve vakumlu damıtma, katalitik parçalama, hidro-işleme, gecikmeli koklaştırma vb. için yüksek-sıcaklıkta sülfür-içeren proses boru hatları.
Yüksek-sıcaklıkta kükürt-içeren medya:
Petrol ve gaz içeren yüksek-sıcaklıktaki kükürt-medyaları, rafinerilerdeki asidik medya ortamları
Yüksek-sıcaklıktaki proses gazları:
Amonyak sentezi, metanol üretimi vb. için kimyasal tesislerin yüksek-sıcaklık ve yüksek-basınçlı boru hatları.
Yüksek-sıcaklıkta ısı transfer ortamı:
Isı transfer petrol boru hatları, yüksek-sıcaklıkta ısı transfer sistemleri
Not: ASTM A335 P5, güçlü oksitleyici asitler (örneğin, konsantre nitrik asit) ve yüksek-sıcaklık, yüksek-konsantrasyonlu klorürler gibi güçlü aşındırıcı ortamlara uygulanamaz. Üst oksidasyon sıcaklığı sınırı yaklaşık 600 derecedir; Bu sıcaklığın üzerinde P91 veya P92 önerilir. Yüksek-sıcaklık, yüksek-basınçlı hidrojen-içeren ortamlarda (ör. hidroişleme üniteleri), hidrojen korozyonu riski değerlendirilmelidir. Tipik olarak P5, daha düşük hidrojen kısmi basıncına veya daha düşük sıcaklıklara sahip koşullar için uygundur.


ASTM A335 P5, kükürt-içeren aşındırıcı ortamlarda yüksek-sıcaklıkta (500-600 derece) hizmet için uygundur. Petrol rafinerisi ve petrokimya endüstrilerinde yüksek sıcaklık proses boruları için tercih edilen malzemelerden biridir ve aşağıdaki alanlarda kullanılması tavsiye edilir:
Uygulama Alanları
-
Petrol Rafinasyonu (Temel Uygulama)
● Katalitik parçalama üniteleri için-yüksek sıcaklıktaki proses hatları
● Hidroişlem/hidrokraking üniteleri için yüksek-sıcaklık ve yüksek-basınçlı boru hatları
● atmosferik ve vakumlu damıtma ünitesinin yüksek-sıcaklık boru hatları
● Gecikmeli Koklama Ünitesi Proses Boruları
● Rafineri ısıtıcı boruları, ısı eşanjör boruları -
Petrokimya Mühendisliği (Temel Uygulamalar)
● Etilen kırma ünitelerindeki-yüksek sıcaklıktaki boru hatları
● Aromatikler ünitesi yüksek-sıcaklık proses boruları
● Petrokimya ısıtma fırını boru sistemi -
Fosil yakıtla enerji üretimi
● Kritikaltı/Kritiküstü Enerji Santralleri için Ana Buhar Boruları (600 dereceden küçük veya eşit)
● Kızdırıcı tüpler, yeniden ısıtıcı tüpler
● Yüksek-sıcaklıklı buhar boru hattı sistemi -
Yüksek-sıcaklık ve yüksek-basınçlı boru bağlantı parçaları
● Yüksek-sıcaklık dirsekleri, te'ler ve redüktörler
● Dövme boru bağlantı parçaları, flanşlar
Teslimat ve Özelleştirme
Proje gereksinimlerinize mükemmel şekilde uyan ASTM A335 P5 alaşımlı çelik borular almanızı sağlamak için esnek ve güvenilir tedarik zinciri çözümleri sunuyoruz.
Özelleştirilebilir malzeme formları
Çizimlere veya spesifikasyonlara göre çeşitli temel ve özel şekillerin üretilmesini destekliyoruz.
|
Biçim |
 Dikişsiz Çelik Boru
|
 Büyük-çaplı, Kalın-duvarlı Boru
|
 Alaşımlı Çelik Boru
|
|---|---|---|---|
|
Geleneksel Seri |
Dış Çap: 10.3 - 1067 mm; Duvar Kalınlığı: 1 - 150 mm |
Dış Çap: 219 - 1067 mm; Duvar Kalınlığı: 20 - 150 mm |
Dış Çap: 10.3 - 610 mm; Duvar Kalınlığı: 1 - 50 mm |
|
Özelleştirme Yeteneği |
Sıcak-haddelenmiş / soğuk-çekilmiş dikişsiz borular, sabit-uzunlukta kesme, açılı işleme, boru ucu dişleri, özel ısıl işlem koşulları (normalleştirme + temperleme / tavlama) |
Sıcak genleşme, sabit-uzunlukta kesme, açılı işleme, özel ısıl işlem koşulları |
Soğuk-çekilmiş hassas borular, sabit-uzunlukta kesim, özel yüzey işlemi |
Neden Bizi Seçmelisiniz? - Güvenilir Mühendislik Teknolojisi. Güvenilir Teslimat.
Biz sadece bir tedarikçi değiliz, aynı zamanda Çin'de sizin için güvenilir bir malzeme ortağıyız.
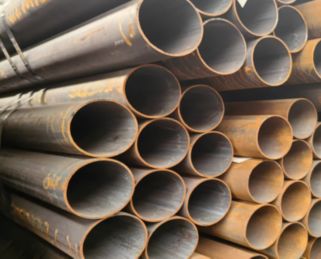
Dikey Entegre Üretim
10+ otomatik hatlı (8,000+ ton/yıl) 20.000㎡ tesise sahip olun. -Şirket içi takımlama ve kalıp merkezi, hızlı özelleştirme ve etkili maliyet kontrolü sağlar - aracıya gerek kalmaz.
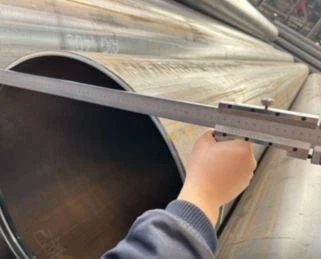
Her Aşamada Sıkı Kalite Kontrolü
Üretim boyunca önemli kalite kontrol kontrol noktalarında tam izlenebilirlik. 100% ASTM/ASME, EN ve GB standartlarıyla uyumludur. Her gönderide malzeme test raporları mevcuttur.

Güvenilir Teslimat ve İhracat Paketleme
10+ yıldır Avrupa'ya, Kuzey Amerika'ya, Güneydoğu Asya'ya ve Orta Doğu'ya su geçirmezlik ve paslanmaya karşı korumayla ihracat yapmak-esnek nakliye seçenekleriyle birleşerek güvenli ve zamanında varış-sağlar.
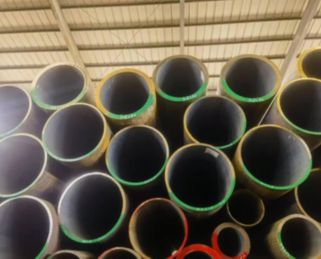
Seri Üretim Öncesi Numune Doğrulaması
Kalite doğrulaması için ücretsiz numuneler sağlıyoruz ve yalnızca onaylandıktan sonra toplu sipariş vermenize olanak sağlıyoruz. Doğru boyut ölçümü ve şeffaf üretim ile numuneden seri üretime kadar tutarlılığı sağlıyoruz.
SSS
S: ASTM A335 P5'in ana avantajları nelerdir?
S: ASTM A335 P5 ile P11 arasındaki fark nedir? Aralarında nasıl seçim yapılır?
S: ASTM A335 P5 ile P1 arasındaki fark nedir? Aralarında nasıl seçim yapılır?
S: ASTM A335 P5 için maksimum servis sıcaklığı nedir?
S: ASTM A335 P5'in kaynak performansı nedir?
S: ASTM A335 P5'in korozyon direnci nedir?
Popüler Etiketler: astm a335 p5, Çin astm a335 p5 üreticileri, tedarikçiler, fabrika